货件特征与承运思路
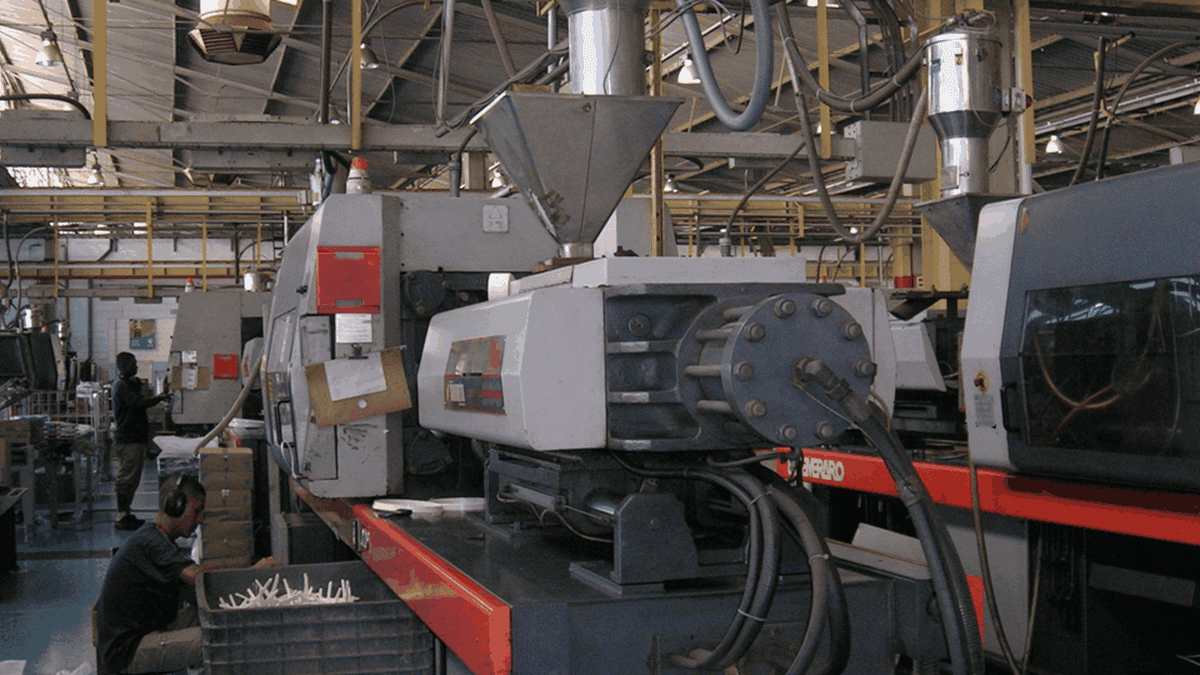
锁模力1800吨的大型注塑机,整机长9.5米、宽2.6米、高3.4米,自重约78吨,拉杆直径达到220毫米。这样一台设备无法用普通厢车整机装载,需要把合模机构、射出机构与机架分段运输。
分段的关键在模板。固定模板与移动模板之间的平行度出厂要求0.1毫米以内,运输中若发生侧向受力,模板面就会翘曲。我们用钢制支撑架把模板固定在立姿,支撑点设在模板四角,避免拉杆承受弯矩。
2026年6月,慈溪一家家电配套企业新增1条1800吨注塑产线,设备分3车次从宁波北仑运抵,运输用时2天,现场组装与联调用时5天,首件制品在进场后第8天产出。
技术参数与运输条件
| 设备规格 | 锁模力1800吨,长9.5米、宽2.6米、高3.4米 |
|---|---|
| 整机重量 | 约78吨,分3车次装载 |
| 分段方式 | 合模机构、射出机构、机架分别装车 |
| 模板保护 | 钢制立姿支撑架,四角承托,平行度≤0.1毫米 |
| 常用车型 | 13米低平板+凹心板(机架用) |
| 油路处理 | 油管封堵、油箱排空并标注油位 |
| 运输时效 | 3车次2天到场,联调5天 |
| 场地要求 | 厂房门高≥3.6米,地面承载力≥100kPa |
车型与选型建议
厂房门高是常被忽略的门槛:3.4米高的整机加运输托架后通常到3.8米,门高不足3.6米的厂房要提前拆门或改运输姿态。锁模力1200吨以下的机型可整机装车,1800吨以上建议一律分段,避免拉杆在长途运输中受弯。
三个具体使用场景
家电配套产线新增
同批次的机械手、模温机与干燥机随线到场,9台辅机分2车次装运,第3天与主机同步就位完成。
汽配企业产线迁移
台州一家汽配企业2026年3月把2台900吨注塑机迁至新厂,整机装车,单台运输用时4小时。
旧机出口装柜
宁波一台1200吨注塑机出口东南亚,拆解后装入2个40尺开顶柜,港区堆存2天后装船。
交付周期与售后条款
交付周期
注塑机产线运输按设备到厂顺序排车,常规3车次2天到场;若含机械手、模温机、干燥机等配套设备,另加1车次。厂房吊装口与门洞尺寸需在装车前7天确认,门洞改造由甲方完成。
售后条款
交付时提供模板平行度检查记录与油路封堵确认单;设备到场后30天内如出现因运输导致的模板翘曲,我方配合厂家做磨平处理并承担运输往返费用。
为什么选这家而不是隔壁
模板立姿支撑
四角承托的钢制支撑架替代传统平放,模板平行度在交付时仍保持在0.1毫米以内。
门洞先量后运
装车前确认厂房门高与吊装口尺寸,避免设备到场进不去门,慈溪项目因此省去一次拆墙。
油路封堵留档
油管逐根封堵并标注油位,复装后无需二次排空,联调时间缩短1天。