现场与排程
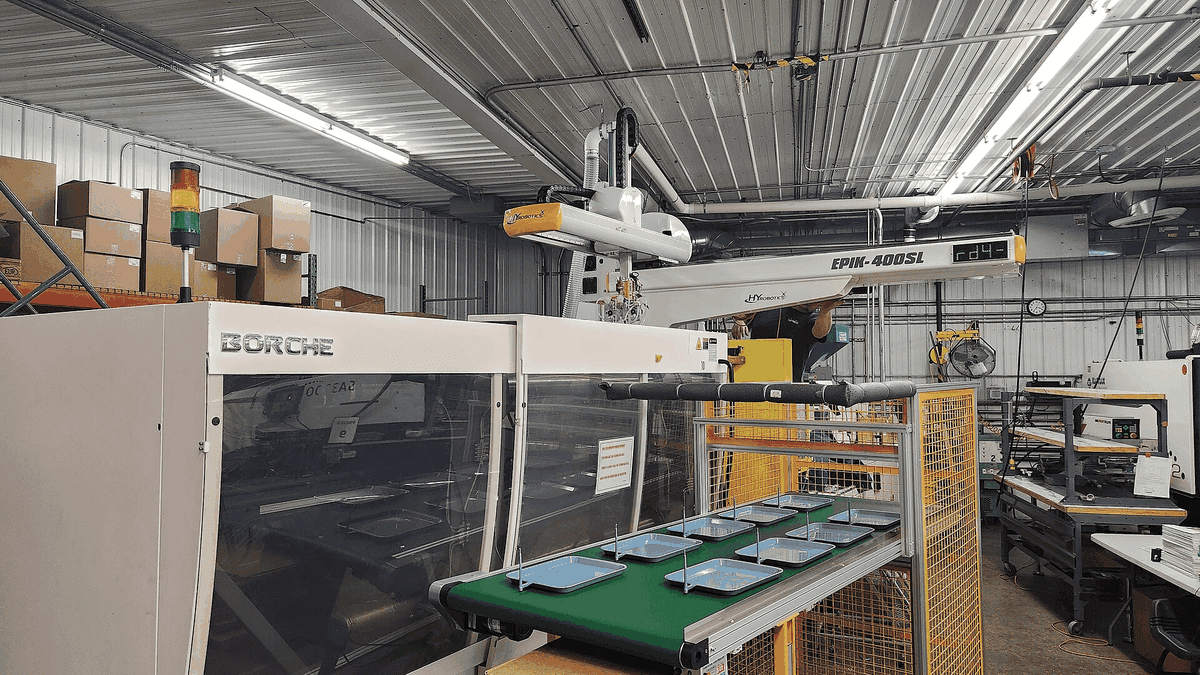
慈溪一家家电配套企业在6月9日至11日完成一条1800吨锁模力注塑产线的进场,设备整机长9.5米、宽2.6米、高3.4米,自重约78吨,从宁波北仑发运,全程78公里,分3车次运输。
整机无法用厢车装载,运输组把设备分为合模机构、射出机构、机架三部分。模板采用立姿钢制支撑架固定,四角承托,避免拉杆承受弯矩;运输前实测模板平行度0.08毫米,到场复测0.09毫米,仍在0.1毫米要求内。
厂房门高3.6米是另一个限制条件。整机加运输托架后高度到3.8米,单纯走门洞进不去;现场改用侧向进场,先拆下防护罩再通过,防护罩单独装车,进场后再装回,用时4小时。
设备到场后组装与联调用5天,6月18日产线产出首件制品,从进场到出件共8天。配套的机械手、模温机、干燥机另装1车次,与主机同日到场。
三个可核对的事实
- 慈溪一家家电配套企业在6月9日至11日完成一条1800吨锁模力注塑产线的进场,设备整机长9.5米、宽2.6米、高3.4米,自重约78吨,从宁波北仑发运,全程78公里,分3车次运输。
- 整机无法用厢车装载,运输组把设备分为合模机构、射出机构、机架三部分。
- 厂房门高3.6米是另一个限制条件。